Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Todos los derechos reservados.
Links Sitemap RSS XML política de privacidad
A medida que la demanda de productos de monitorización desechables y fiables sigue dando forma a la fabricación de consumibles médicos, los productores de electrodos de ECG están analizando más de cerca cómo funcionan en conjunto los pasos de producción individuales. Los fabricantes necesitan cada vez más un proceso que maneje materiales sensibles de manera consistente, limite los desperdicios evitables y proporcione puntos de control claros desde los rollos entrantes hasta los electrodos terminados.
Para muchas fábricas, la oportunidad más importante reside en conectar el recubrimiento de hidrogel, la laminación, la colocación de componentes y el troquelado de precisión en un flujo de trabajo coordinado. Cuando estas etapas se planifican como un proceso en lugar de islas separadas, los equipos de producción pueden gestionar mejor el movimiento de materiales, reducir la manipulación repetida e identificar la fuente de variación de la calidad más rápidamente.
Un electrodo de ECG desechable puede parecer simple cuando se lo ve como un artículo terminado, pero su estructura puede involucrar varias capas funcionales. Dependiendo del diseño, estos pueden incluir un material de respaldo, hidrogel conductor, elementos adhesivos, un conector a presión o de lengüeta, un revestimiento de liberación y, a veces, un cable conductor. Cada capa tiene sus propias características de manejo. Un desajuste en la tensión, alineación, recubrimiento o unión en una etapa puede afectar la siguiente operación.
Ésta es una de las razones por las que los fabricantes están revisando la secuencia de producción completa antes de invertir en nuevos equipos. UnMáquina de producción de electrodos de ECG debe evaluarse no solo por su producción nominal, sino también por la forma en que alimenta los materiales, mantiene el registro, gestiona los desechos y permite a los operadores monitorear las condiciones del proceso.
Para las líneas que aplican hidrogel conductor internamente, el recubrimiento es un paso crítico. El rendimiento del recubrimiento puede verse influenciado por la formulación, la viscosidad, la condición del sustrato, la velocidad de la línea, la temperatura y el método de curado. Si el recubrimiento es desigual o el material no ha alcanzado la condición requerida antes del procesamiento posterior, los pasos posteriores pueden revelar problemas como bordes inconsistentes, transferencia a revestimientos o variación entre piezas terminadas.
La automatización puede ayudar al coordinar la velocidad de la banda con la unidad de recubrimiento y la sección de curado, al tiempo que facilita el registro y repetición de las configuraciones clave. Sin embargo, la automatización no sustituye al desarrollo de procesos. Los fabricantes aún necesitan establecer especificaciones de materiales adecuadas, verificar las condiciones de curado y probar el electrodo terminado según los requisitos de rendimiento previstos.
Algunos productores utilizan rollos pregelificados en lugar de recubrir hidrogel en la línea. La elección correcta depende de la demanda esperada, la experiencia técnica disponible, el suministro de materias primas, el diseño del producto y el costo de operación de cada ruta. Una buena comparación de inversiones debería considerar todo el proceso, no sólo el precio de compra de una unidad de recubrimiento.
Después del recubrimiento o al procesar materiales pregelificados, las capas deben juntarse en la posición correcta. En un proceso manual o poco conectado, es posible que los operadores necesiten transferir rollos entre estaciones, realinear materiales o verificar repetidamente las marcas de referencia. Esos toques adicionales pueden introducir variación y ralentizar la línea, especialmente cuando un producto tiene varias capas o un área activa pequeña.
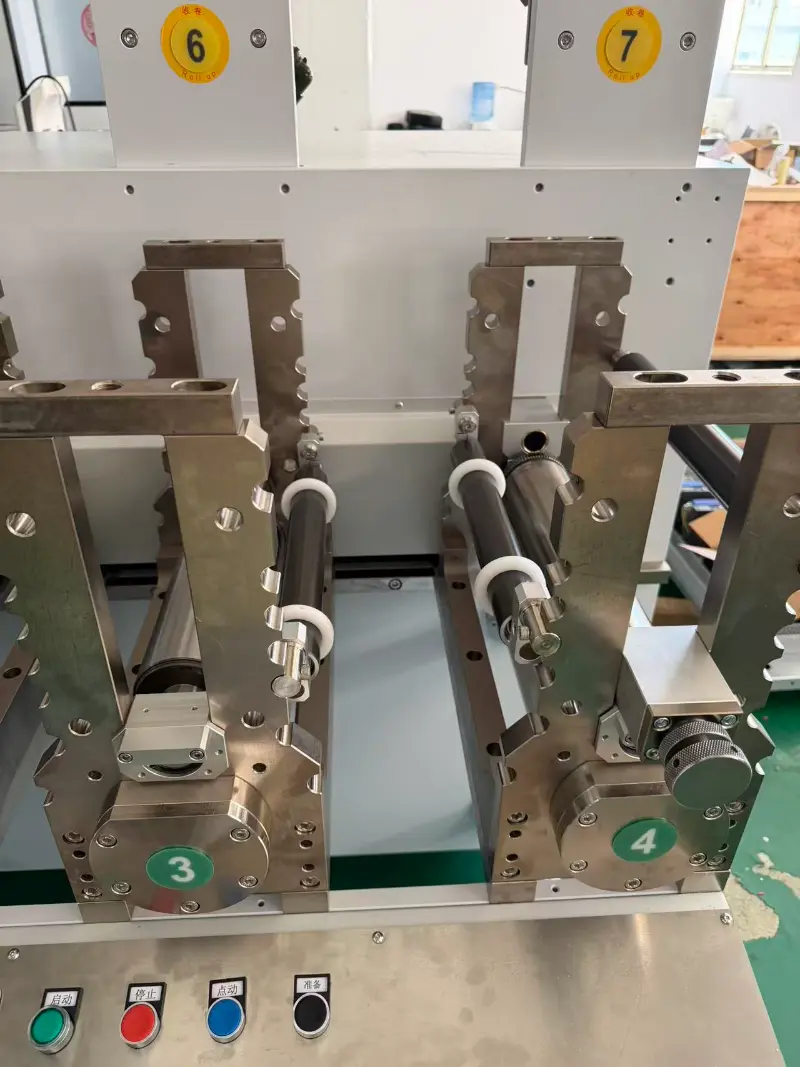
La guía de material integrada y la tensión controlada pueden ayudar a mantener la banda estable mientras viaja a través de las estaciones de laminación y colocación de componentes. Los sensores, las marcas de registro y las guías ajustables pueden permitir un posicionamiento más consistente, pero su efectividad depende del material y la geometría del producto. Los no tejidos finos, las películas, los tejidos conductores y las redes recubiertas de gel no siempre responden de la misma manera a los cambios de tensión o velocidad.
Por este motivo, los fabricantes deben validar la automatización utilizando materiales de producción representativos, no sólo tiradas vacías o rollos de demostración. Estas pruebas también ayudan a los ingenieros a establecer límites realistas de velocidad, tolerancia de alineación y tiempo de inactividad aceptable.
El troquelado le da al electrodo su contorno final y ayuda a definir cómo se alinean las capas de material alrededor del área activa. Ya sea en configuraciones de corte rotativas o de otro tipo, el diseño de la herramienta, el espesor del material, las propiedades del revestimiento, la precisión del registro y la eliminación de desechos influyen en el resultado.
Un corte mal controlado puede dejar cortes incompletos, revestimientos dañados, bordes irregulares o desechos que no se desprenden limpiamente. Estos problemas pueden provocar interrupciones en el futuro y aumentar el consumo de material. Por lo tanto, una máquina de producción de electrodos de ECG bien configurada debe evaluarse teniendo en cuenta la estructura real del producto y el diseño de corte. La cantidad de cavidades, el espacio entre las piezas, el ancho de la banda y la dirección en la que se eliminan los desechos pueden afectar la producción utilizable.
El mejor ajuste no siempre es la velocidad mecánica más alta. Una línea que funciona un poco más lenta pero con un registro confiable y una eliminación limpia de desechos puede entregar productos más aceptables por turno que una línea más rápida que requiere paradas y ajustes frecuentes. Los fabricantes deben comparar la producción de piezas buenas, el tiempo de cambio, la tasa de desperdicio y las paradas no planificadas junto con la cifra principal de velocidad.
La automatización puede hacer que las condiciones del proceso sean más repetibles, pero no establece que un electrodo terminado sea seguro o eficaz por sí solo. La planificación de la calidad debe reflejar el uso previsto del producto, los materiales, el diseño eléctrico, las condiciones de contacto con la piel y la vida útil declarada. Dependiendo del producto, es posible que los fabricantes necesiten evaluar propiedades como el rendimiento eléctrico, la adhesión, la compatibilidad del material, la consistencia dimensional y la estabilidad a lo largo del tiempo.
Las comprobaciones en línea pueden ayudar a identificar defectos visibles, componentes faltantes, errores de posición o desviaciones de los límites de proceso definidos antes de que se procese una gran cantidad de material. El muestreo y las pruebas del producto terminado siguen siendo importantes porque no todas las características de rendimiento pueden ser confirmadas por una cámara o sensor en la línea de producción. Los registros de calidad también deben vincular lotes de materiales, configuraciones de máquinas, resultados de inspección y acciones correctivas para que un problema pueda investigarse en lugar de simplemente detectarse.
Una máquina de producción de electrodos capaz debe hacer que las configuraciones críticas sean accesibles para operadores capacitados y respaldar un enfoque documentado para los cambios y el manejo de fallas. El equipo en sí es sólo una parte del sistema de calidad; Las especificaciones del producto, los procedimientos validados, los controles de los proveedores, la capacitación de los operadores y las pruebas finales siguen siendo esenciales.
Antes de seleccionar una línea, los fabricantes deben definir los diseños de electrodos que se producirán, la producción esperada, los anchos de los rollos, la construcción de las capas, el tipo de conector y el tiempo de cambio aceptable. Por ejemplo, la ubicación del conector, la conexión del cable, la inspección y los requisitos de embalaje pueden variar considerablemente entre familias de productos.
Una evaluación práctica de la máquina debe incluir muestras representativas, especificaciones de materiales, un flujo de proceso propuesto y criterios de aceptación claros para la producción de prueba. Los compradores deben preguntar cómo se almacenan los ajustes de las recetas, cómo se introduce un nuevo tamaño, qué piezas de desgaste requieren reemplazo regular y qué soporte está disponible para la instalación y la capacitación del operador.
Para los fabricantes que planean ampliar o modernizar una línea, unMáquina de producción de electrodos de ECG debe configurarse alrededor del producto requerido y verificarse con sus materiales reales.
Es poco probable que la siguiente etapa en la fabricación de electrodos de ECG se defina únicamente mediante la automatización. Su valor provendrá de qué tan bien funcionen juntos los registros de recubrimiento, manejo de materiales, laminación, corte, inspección y producción. Las plantas que combinan una validación de procesos realista con equipos bien integrados pueden tomar decisiones mejor informadas sobre la producción, el uso de materiales y la mejora de la calidad.
A medida que los requisitos de producción se vuelven más variados, la estrategia de automatización más útil es comenzar con el producto, mapear el proceso, identificar las fuentes de variación y luego elegir el equipo que atienda esas necesidades. Con este enfoque, los fabricantes pueden buscar una mayor coherencia sin asumir que una mayor velocidad significa automáticamente un mejor rendimiento de producción.
Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Todos los derechos reservados.
Links Sitemap RSS XML política de privacidad